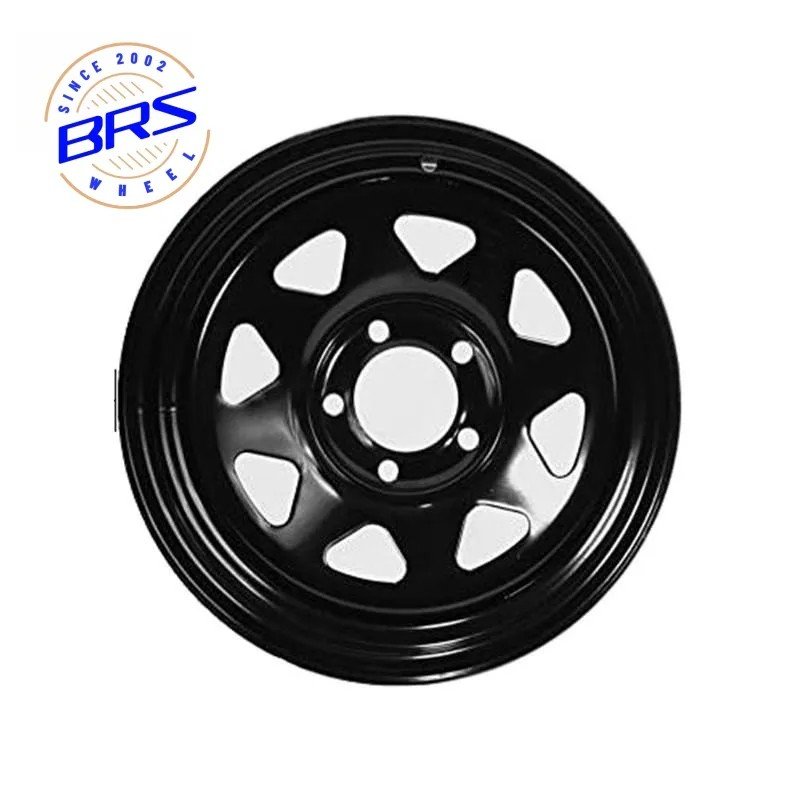
Lors de la comparaison peinture en poudre de l'électrozingage et du thermolaquage pour les roues en acier, il n'existe pas de choix idéal universel — chaque finition possède des atouts distincts. Le thermolaquage crée une couche décorative plus épaisse et résistante aux impacts, avec un large éventail de styles, tandis que l'électrozingage offre une protection supérieure contre la rouille et une couverture uniforme sur les formes complexes. Le bon choix dépend de l'environnement d'utilisation de la roue, du volume de production et des priorités esthétiques.
Pour une durabilité maximale, de nombreuses lignes de production combinent les deux : un primaire par électrozingage pour l'étanchéité complète contre la rouille, surmonté d'une couche de thermolaquage pour la résistance aux impacts et une finition soignée.
Points clés à retenir
- Le thermolaquage forme un film épais résistant aux éclats, idéal pour les roues exposées aux impacts, aux débris de route et aux frottements contre les bordures.
- L'électrozingage utilise un procédé de dépôt par immersion électrophorétique pour sceller chaque surface — y compris les recoins cachés — offrant une protection supérieure contre la rouille sur les formes de roues complexes.
- Le thermolaquage offre un large choix de couleurs, de textures et d'aspect brillant ; l'électrozingage propose des finitions limitées et fonctionne mieux comme couche de primaire.
- Un système multicouche (primaire électrophorétique + couche de finition par thermolaquage) offre les meilleures performances globales : étanchéité complète contre la rouille et protection extérieure durable et attrayante.
- Choisissez l'électrozingage pour les environnements humides, salins ou chimiquement agressifs ; choisissez le thermolaquage pour les usages soumis aux impacts et axés sur l'apparence.
Différences fondamentales de procédé entre thermolaquage et électrozingage
Peinture en poudre
Le thermolaquage est un procédé de pulvérisation à sec : des particules de poudre chargées sont pulvérisées électrostatiquement sur une roue en acier mise à la terre, puis cuites au four pour fondre et fusionner en un film dur et continu. Le procédé forme une couche relativement épaisse et uniforme sur les surfaces exposées.
Électrozingage (revêtement électrophorétique)
L'électrozingage (E-coating) est un procédé d'immersion humide : la roue est immergée dans un bain de peinture chargé, où un champ électrique attire les particules de peinture sur toutes les surfaces de la pièce — y compris les angles serrés, les cavités internes et les renfoncements. Le résultat est un film extrêmement fin et uniforme, avec une couverture complète même sur les formes complexes.
Comparaison des performances côte à côte
| Catégorie | Peinture en poudre | Peinture par électrophorèse (E-Coating) |
|---|---|---|
| Épaisseur de film typique | 60–80 microns | Film organique plus fin et précisément contrôlé |
| Protection contre la rouille | Bonne sur les surfaces exposées | Excellente ; scelle les bords cachés et les renfoncements où la rouille apparaît souvent |
| Couverture des formes complexes | Bonne sur les surfaces planes/externes ; peut manquer les zones cachées (effet cage de Faraday) | Excellente ; pénètre les angles serrés, les canaux internes et les joints |
| Résistance aux chocs et aux éclats | Excellente ; le film épais absorbe les impacts et l'abrasion | Modérée ; le film plus fin est plus sujet aux éclats en cas d'impact |
| Options d'apparence | Large choix de couleurs, de niveaux de brillance (mat/satiné/brillant) et de textures | Choix de couleurs limité (généralement noir/gris) ; finition mate similaire à une apprêt |
| Résistance aux UV | Excellente ; peut être formulée avec des bloqueurs UV pour résister à la décoloration | Moyenne ; sujet au poudrage et à la décoloration en plein soleil |
| Particulièrement adapté à | Surfaces exposées, utilisations soumises aux impacts, montages esthétiques | Apprêts, formes complexes, environnements fortement corrosifs |
Quand choisir la laquage par poudrage ?
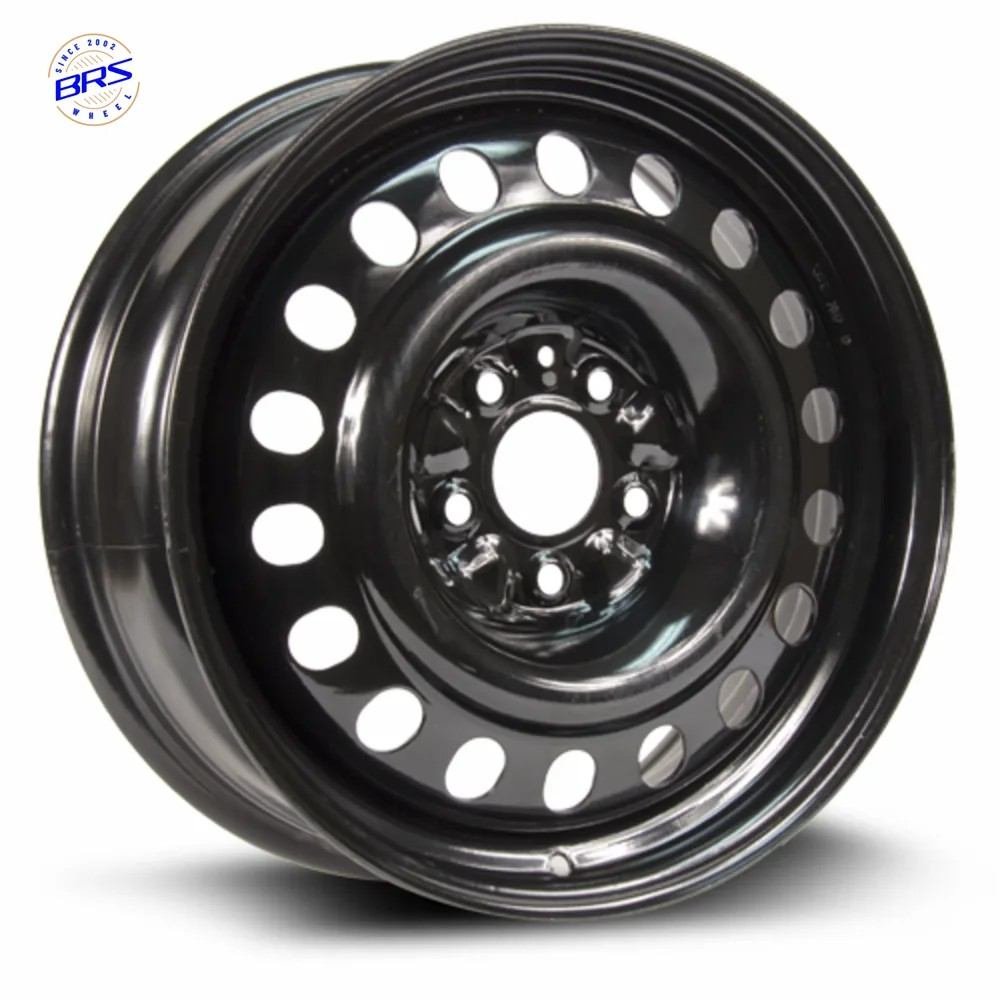
Cas d'utilisation idéaux
La peinture en poudre est le meilleur choix pour les jantes où la résistance aux impacts et l'apparence esthétique sont des priorités absolues :
- Voitures de tourisme et constructions personnalisées: un large choix de couleurs et de finitions permet aux acheteurs d'assortir les jantes aux codes peinture du véhicule, avec des finitions brillantes, satinées ou texturées qui masquent la saleté de la route.
- Jantes tout-terrain et de remorque: le film épais et résistant absorbe les impacts des graviers, rochers et débris routiers qui écailleraient des revêtements plus fins.
- Véhicules d'exposition et constructions esthétiques: l'appariement personnalisé des couleurs et les options de texture font de la peinture en poudre un choix idéal pour les constructions où l'apparence est une priorité.
Points forts clés
- Durabilité mécanique exceptionnelle : résiste aux éclats, rayures et à l'abrasion de l'usage routier quotidien.
- Bonne résistance aux intempéries et aux UV lorsqu'elle est formulée pour un usage extérieur.
- Finition facile à nettoyer et peu exigeante en entretien.
- Fonctionne sur les deux jantes en acier et en aluminium.
Remarque : Vérifiez toujours que la poudre est homologuée pour une exposition en extérieur. Les poudres décoratives d'intérieur ne résisteront pas au sel routier, aux UV ni aux variations de température.
Quand choisir l'cataphorèse (E-coating)
Cas d'utilisation idéaux
L'cataphorèse est imbattable pour les roues opérant dans des environnements difficiles et sujets à la corrosion :
- Matériel agricole et de ferme: Roues exposées longtemps à la boue, à l'eau, aux engrais et aux produits chimiques.
- Remorques utilitaires et camions de travail: Roues confrontées en permanence au sel routier, à l'humidité et au stockage en extérieur.
- Conceptions de roues complexes: Roues avec ouïes d'aération, sections caisson et angles intérieurs serrés que les pistolets de pulvérisation ne peuvent pas couvrir entièrement.
Points forts clés
- Une couverture de toute la surface atteignant les recoins cachés, les soudures et les bords — les zones où la rouille apparaît généralement.
- Uniform film thickness across the entire part, with no thin spots.
- Excellent corrosion protection as a standalone coat or primer layer.
- Self-limiting film ensures consistent coverage across high-volume production runs.
Combined E-Coat + Powder Coat System
For the best all-around performance and longest wheel life, a quality fabricant de jantes en acier may apply both finishes in sequence: e-coat as a primer and powder coat as the topcoat.
How the Dual-Layer System Works
| Layer | Role | Key Benefit |
|---|---|---|
| E-coat (primer) | Full-surface base seal | Seals every recess, seam, and edge against moisture; excellent adhesion to steel |
| Powder coat (topcoat) | Outer protective and aesthetic layer | Adds thickness, impact resistance, UV protection, and color/finish options |
This pairing leverages the strengths of both processes: the e-coat layer eliminates hidden rust risk points, while the powder layer delivers the durable, attractive outer finish. The combined system outlasts either single finish alone in salt spray and corrosion testing.
One practical note: powder coating over cured e-coat can reduce electrostatic charge effectiveness, since e-coat acts as an insulator. Preheating the wheel before spraying typically resolves this issue.
FAQ
Which finish lasts longer on a steel wheel?
Powder coating is more durable against impact and abrasion over time. E-coating provides better rust protection on hidden surfaces. A layered system of e-coat primer plus powder topcoat outlasts either single finish alone in corrosion testing.
Can you apply both finishes to one wheel?
Yes. The standard process is e-coat dip first as a primer, then powder spray over the cured primer. The e-coat seals recesses and edges, while the powder adds thickness, color, and UV protection. Preheating the wheel helps powder adhere to the insulating e-coat layer.
Which coating covers complex wheel shapes better?
E-coating wins. The electrodeposition dip process pulls paint into tight corners, inner surfaces, and box sections. Powder spray can miss hidden zones due to the Faraday cage effect.
Does powder coating work over an e-coated wheel?
It can, but cured e-coat acts as an insulator that weakens electrostatic charge. Preheating the wheel before spraying solves this issue, helping the powder cling and flow into an even film.
How do you choose between the two?
Start with the operating environment: wet, salty, or chemically harsh conditions favor e-coating. Impact-heavy, appearance-focused use favors powder coating. Production volume and color change frequency then shape cost considerations. Many high-quality lines use both finishes in sequence for maximum protection.